خدمات برش لیزر هوابرش و پرس بریک(خم کاری)+آموزش
مرجع تخصصی ارائه خدمات برش لیزر، هوابرش و خمکاری دقیق با پرس بریک. ارائه باکیفیتترین خدمات شکلدهی فلزات صنعتی به همراه آموزشهای کاربردی، نکات فنی، فرمولهای خم و مقالات تخصصی مهندسی ساخت و تولید برای صنعتگران و طراحان.خدمات برش لیزر هوابرش و پرس بریک(خم کاری)+آموزش
مرجع تخصصی ارائه خدمات برش لیزر، هوابرش و خمکاری دقیق با پرس بریک. ارائه باکیفیتترین خدمات شکلدهی فلزات صنعتی به همراه آموزشهای کاربردی، نکات فنی، فرمولهای خم و مقالات تخصصی مهندسی ساخت و تولید برای صنعتگران و طراحان.برش لیزر ورق استیل؛ لبه برش براق میشود یا مات؟
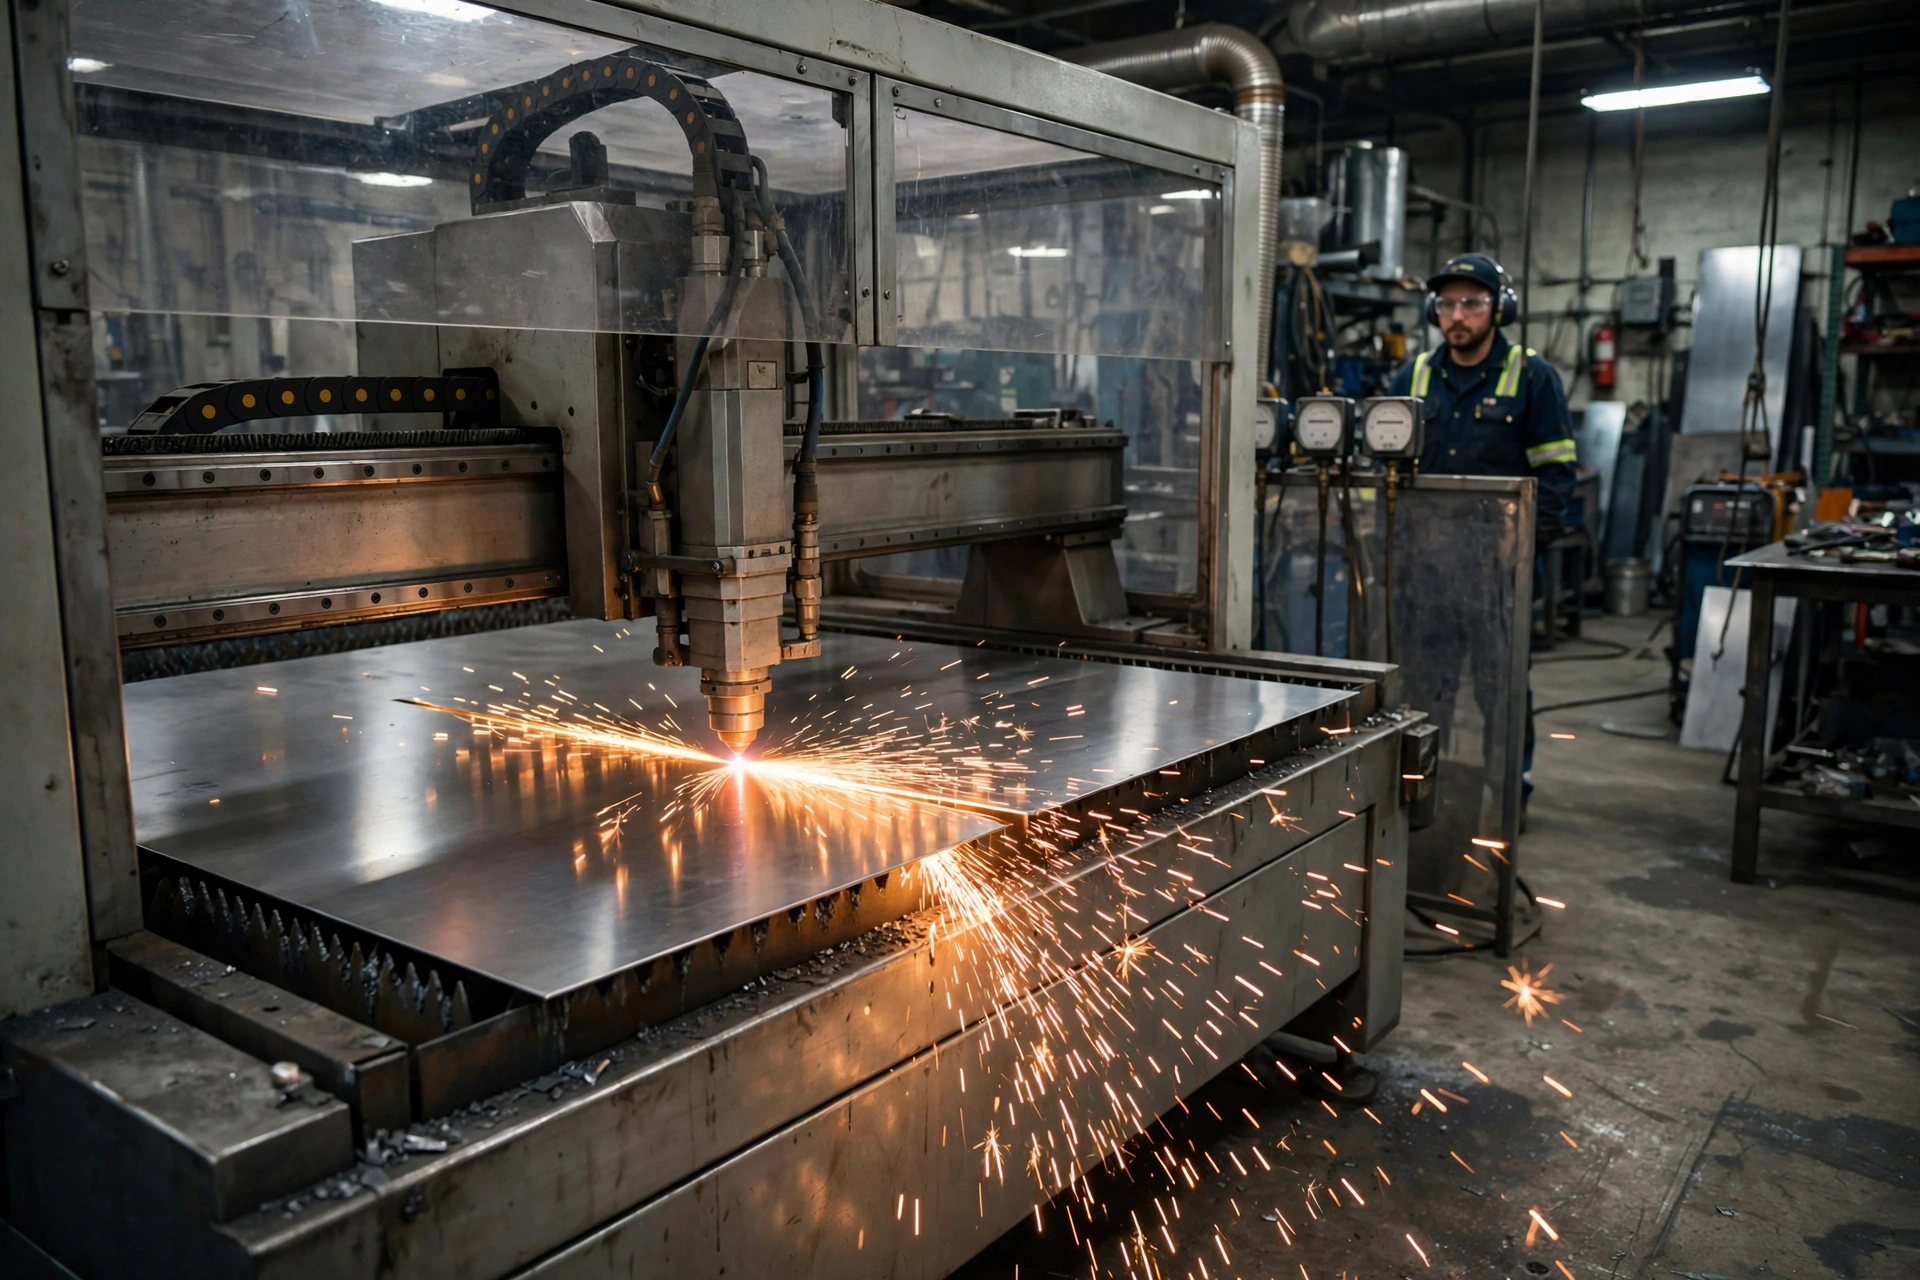
لبه برش ورق استیل با لیزر فایبر و گاز نیتروژن، براق و تمیز درمیآید؛ اگر گاز اکسیژن باشد، لبه مات و تیره میشود و اگر گاز هوا باشد، لبه کمی زبر و کدر است. پس جواب این سوال فقط یک کلمه است: گاز. اگر قطعه استیل شما باید نمایان بماند — مثل تابلو، نمای ساختمان یا قطعه دکوراتیو — نیتروژن بخواهید؛ اگر قطعه بعداً رنگ میخورد، اکسیژن ارزانتر است و مشکلی ندارد.
۱) چرا لبه استیل گاهی براق و گاهی مات درمیآید؟
وقتی لیزر ورق استیل را میبرد، گاز کمکی همزمان با پرتو، فلز ذوبشده را از شیار بیرون میراند. نیتروژن، گاز بیاثر است؛ با فلز واکنش نمیدهد و لبه را روشن و براق نگه میدارد. اکسیژن برعکس است؛ با فلز داغ واکنش میدهد و لایه اکسید تیرهای روی لبه میسازد که لبه را مات و سیاه میکند. گاز هوا هم که بیشترش نیتروژن و اکسیژن است، لبهای بین این دو میدهد؛ نه کاملاً براق، نه خیلی تیره. پس اگر لبه براق میخواهید، گاز را از همان اول در سفارش بنویسید؛ بعد از برش، لبه مات دیگر براق نمیشود.
۲) ضخامت استیل و توان لیزر؛ برای هر ضخامت چه تنظیمی لازم است؟
استیل نازک، نیم میل تا ۳ میل، با لیزر فایبر ۳ کیلووات و نیتروژن، سریع و با لبه براق بریده میشود و هزینهاش پایین است. از ۳ تا ۸ میل، هنوز با همین توان میشود برید؛ ولی سرعت کمتر میشود و فشار نیتروژن باید بیشتر باشد تا لبه تمیز بماند. بالای ۱۰ میل، برش با لیزر ۳ کیلووات کند و لبه زبر میشود؛ برای این ضخامتها دستگاه پرتوانتر یا واترجت بهتر است. قبل از سفارش، ضخامت دقیق ورق را به کارگاه بگویید؛ توان، سرعت و فشار گاز، برای هر ضخامت جدا تنظیم میشود.
۳) پلیسه و زبری لبه؛ چطور لبه صاف بگیریم؟
لبه خوب استیل، صاف و بدون پلیسه است و با دست کشیدن، چیزی گیر نمیکند؛ اگر لبه زبر شد، یکی از سه تنظیم اشتباه است. اول، سرعت برش؛ سرعت زیاد، لیزر وقت نمیکند فلز را کامل ذوب کند و لبه ناصاف میشود؛ سرعت خیلی کم هم گرما را به اطراف میبرد و لبه را تیره میکند. دوم، فشار گاز؛ فشار کم نیتروژن، فلز ذوبشده را کامل بیرون نمیراند و پلیسه میماند؛ فشار درست، لبه را تمیز میکند. سوم، تمرکز پرتو؛ اگر فاصله نازل تا ورق درست نباشد، پرتو پخش میشود و شیار برش پهن و زبر درمیآید. یک نمونه آزمایشی قبل از سفارش اصلی، این سه تنظیم را معلوم میکند.
۴) استیل براق و استیل مات؛ فرقشان در برش چیست؟
استیل براق، یا همان استیل آینهای، سطح صافی دارد و نور را بازتاب میکند؛ موقع برش، کمی نور لیزر را برمیگرداند و به توان بیشتری نیاز دارد. استیل مات، سطح زبرتری دارد و نور را کمتر بازتاب میکند؛ پس برش آن راحتتر و سریعتر است. روی استیل براق باید مراقب خش افتادن سطح بود؛ ورق باید با فیلم محافظ بریده شود تا سطح آینهای خراش نیفتد. اگر قطعهتان استیل براق است، در سفارش بنویسید تا کارگاه فیلم محافظ را موقع برش نگه دارد.
۵) سه اشتباه رایج در سفارش برش استیل
اشتباه اول، نگفتن گاز موردنیاز است؛ اگر در سفارش ننویسید نیتروژن میخواهید، کارگاه با اکسیژن میبرد و لبه مات تحویل میگیرید. اشتباه دوم، انتخاب ضخامت زیاد برای لیزر ضعیف است؛ استیل بالای ۱۰ میل را به دستگاه ۳ کیلووات نسپارید؛ لبه زبر میشود و هزینه بالا میرود. اشتباه سوم، برداشتن فیلم محافظ قبل از برش است؛ روی استیل براق، فیلم محافظ تا آخر کار باید بماند؛ اگر زود برداشته شود، سطح ورق خش میافتد و قطعه خراب میشود.
برای مقایسه، این جدول را ببینید:
نیتروژن ← لبه براق و تمیز ← قطعههای نمایان و دکوراتیو
اکسیژن ← لبه مات و تیره ← قطعههایی که بعداً رنگ میخورند
هوا ← لبه کدر و کمی زبر ← کارهای ارزان و غیرنمایان
سوالات پرتکرار
۱. لبه برش استیل با لیزر براق میشود؟ بله؛ با گاز نیتروژن، لبه استیل براق و تمیز درمیآید و پلیسه ندارد.
۲. چرا لبه استیل من مات و تیره شد؟ معمولاً گاز اکسیژن بوده؛ اکسیژن روی لبه اکسید میسازد و آن را تیره میکند؛ نیتروژن بخواهید.
۳. استیل ضخیم را با لیزر ببریم یا واترجت؟ تا حدود ۸ میل لیزر خوب است؛ بالای ۱۰ میل، واترجت یا دستگاه پرتوانتر بهتر است.
۴. فیلم محافظ استیل براق را کی برداریم؟ بعد از تمام کارها — برش، خم و نصب؛ برداشتن زودهنگام، سطح را خش میاندازد.
۵. در سفارش برش استیل چه چیزی را باید بگوییم؟ نوع استیل، ضخامت دقیق، گاز موردنیاز و اینکه قطعه نمایان است یا رنگ میخورد.
برش لیزر استیل کار سختی نیست؛ فقط گاز را درست انتخاب کنید: نیتروژن برای لبه براق، اکسیژن برای قطعههای رنگی؛ همین یک انتخاب کیفیت قطعه شما را تعیین میکند.
راههای ارتباط و ثبت سفارش: تلفن، واتساپ و تلگرام 09101010615 | اینستاگرام: @koroshahmadzade.ir | وبسایت: koroshahmadzade.ir
برش لیزر ورق مس و برنج؛ چرا مس از آلومینیوم هم سختتر است؟
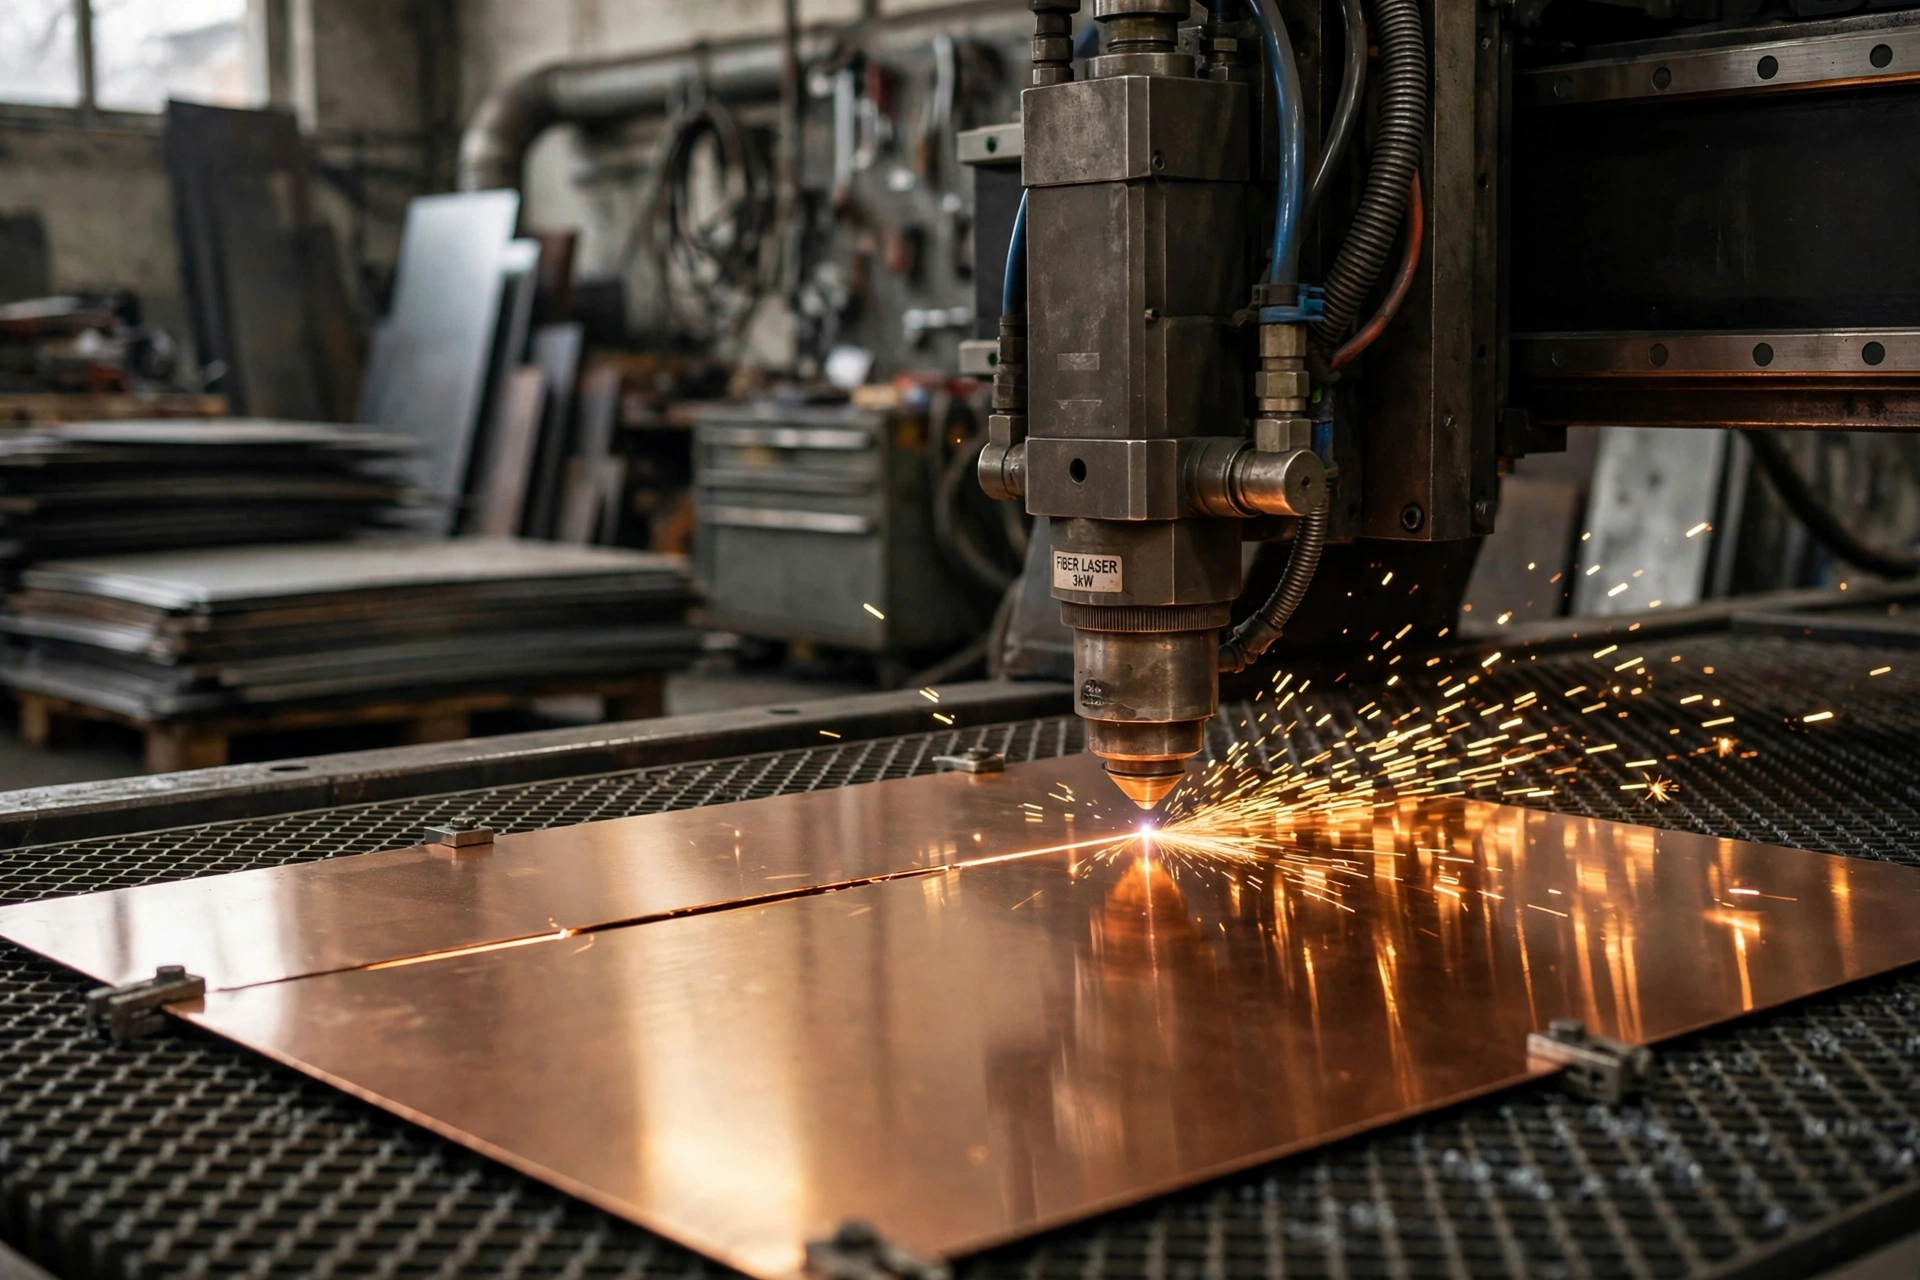
برش لیزر ورق مس، سختترین کار لیزر فایبر است؛ چون مس نور لیزر را بیشتر از هر ورق دیگری بازتاب میکند و گرما را هم سریعتر از آلومینیوم در ورق پخش میکند. با این حال، لیزر فایبر پرتوان با گاز نیتروژن و تنظیم درست سرعت و توان، مس نازک را با لبهای تمیز میبرد. اگر قطعه مسی یا برنجی دارید و نمیدانید لیزر جواب میدهد یا نه، این مقاله را بخوانید؛ فرق مس و برنج را میگویم و سه نکتهای را که کیفیت برش را تعیین میکند.
۱) چرا مس سختترین ورق برای لیزر است؟ مس، دو ویژگی دارد که کار لیزر را سخت میکند. اول اینکه سطح براق مس، بخش بزرگی از نور لیزر را برمیگرداند؛ یعنی همه توان لیزر به ورق نمیرسد و دستگاه باید توان بیشتری بگذارد. دوم اینکه مس، گرما را بهتر از هر فلز رایج دیگری هدایت میکند؛ گرمایی که لیزر به یک نقطه میدهد، قبل از اینکه ورق ذوب شود، به اطراف میرود و برش کند میشود. به همین دلیل، برش مس نسبت به ورق سیاه هماندازهاش، توان خیلی بیشتر و سرعت خیلی کمتر میخواهد و دستگاههای ضعیف، اصلاً مس را نمیبرند.
۲) برنج چه فرقی با مس دارد؟ برنج، آلیاژ مس و روی است و برش آن از مس خالص راحتتر است؛ چون روی، نقطه ذوب پایینتری دارد و موقع برش، به ذوب شدن ورق کمک میکند. لبه برش برنج معمولاً تمیزتر از مس درمیآید و پلیسه کمتری دارد. ولی برنج هم بازتاب زیادی دارد و مثل مس، گاز نیتروژن میخواهد؛ با اکسیژن، لبه برنج سیاه و زبر میشود. اگر قطعهتان برنج است، در سفارش بنویسید؛ تنظیم دستگاه برای برنج با مس فرق میکند و کارگاه باید بداند با کدام ورق طرف است.
۳) چه ضخامتی از مس را میشود با لیزر برید؟ مس نازک، از نیم میل تا ۲ میل، با لیزر فایبر پرتوان خوب بریده میشود؛ سرعت بالاست و لبه تمیز درمیآید. از ۲ تا ۴ میل، هنوز با لیزر میشود برید؛ ولی سرعت خیلی کمتر میشود و توان بیشتری لازم است. بالای ۵ میل، برش مس با لیزر سخت و کند میشود؛ لبه زبر میشود و هزینه بالا میرود؛ برای این ضخامتها، واترجت یا فرز معمولاً بهتر است. قبل از سفارش، ضخامت دقیق ورق را به کارگاه بگویید؛ توان و سرعت دستگاه، برای هر ضخامت جدا تنظیم میشود.
۴) لبه برش مس؛ چرا گاهی سیاه یا زبر درمیآید؟ لبه خوب مس، صاف و با رنگ طبیعی مس است و پلیسه ندارد؛ اگر لبه سیاه یا زبر شد، یکی از سه تنظیم اشتباه است. اول، گاز؛ اگر گاز اکسیژن باشد، لبه مس سیاه میشود؛ نیتروژن خشک و خالص، لبه را روشن نگه میدارد. دوم، سرعت برش؛ سرعت زیاد، لیزر وقت نمیکند ورق را کامل ذوب کند و لبه ناصاف میشود؛ سرعت خیلی کم هم گرما را به اطراف میبرد و لبه را تیره میکند. سوم، تمرکز پرتو؛ اگر فاصله نازل تا ورق درست نباشد، پرتو پخش میشود و شیار برش پهن و زبر درمیآید.
۵) سه اشتباه رایج در سفارش برش مس و برنج اشتباه اول، فرستادن نقشه بدون مشخص کردن جنس است؛ اگر در نقشه ننویسید ورق مس یا برنج است، کارگاه با تنظیم ورق سیاه میبرد و لبه خراب میشود؛ جنس و ضخامت را روی نقشه بنویسید. اشتباه دوم، انتخاب ضخامت زیاد برای لیزر است؛ مس بالای ۵ میل را به لیزر نسپارید؛ واترجت برای آن بهتر است و هزینهاش هم کمتر درمیآید. اشتباه سوم، نادیده گرفتن تمیزی سطح ورق است؛ مس کثیف یا اکسیدشده، نور را بیشتر بازتاب میکند و برش را سختتر میکند؛ قبل از برش، سطح ورق را تمیز کنید.
برای مقایسه، این جدول را ببینید: ورق سیاه ← بازتاب کم ← اکسیژن یا نیتروژن ← سریع و ارزان ورق استیل ← بازتاب کم ← نیتروژن ← لبه براق و تمیز ورق برنج ← بازتاب زیاد ← نیتروژن ← تمیز، ولی کندتر از استیل ورق مس ← بازتاب خیلی زیاد ← نیتروژن با توان بالا ← سختترین، فقط نازک
سوالات پرتکرار ۱. برش لیزر مس شدنی است؟ بله؛ لیزر فایبر پرتوان با نیتروژن، مس تا حدود ۲ تا ۳ میل را با لبه تمیز میبرد. ۲. چرا لبه مس سیاه درمیآید؟ معمولاً گاز اشتباه است؛ اکسیژن، لبه مس را سیاه میکند؛ نیتروژن خالص بخواهید. ۳. برنج راحتتر از مس بریده میشود؟ بله؛ رویِ موجود در برنج، ذوب شدن را راحتتر میکند و لبه تمیزتری میدهد. ۴. مس ضخیم را با لیزر ببریم یا واترجت؟ تا حدود ۳ میل لیزر خوب است؛ بالای ۵ میل، واترجت یا فرز بهتر است. ۵. در سفارش برش مس چه چیزی را باید بگوییم؟ جنس دقیق ورق، مس یا برنج، ضخامت دقیق و اینکه قطعه بعداً خم یا جوش میخورد یا نه.
برش لیزر مس، سختترین کار لیزر است؛ ولی غیرممکن نیست. جنس و ضخامت را درست بگویید و نیتروژن خالص بخواهید؛ همین دو کار، لبه مس را تمیز نگه میدارد.
راههای ارتباط و ثبت سفارش: تلفن، واتساپ و تلگرام 09101010615 | اینستاگرام: @koroshahmadzade.ir | وبسایت: koroshahmadzade.ir
برش لیزر ورق آلومینیوم؛ چرا آلومینیوم سختتر بریده میشود؟
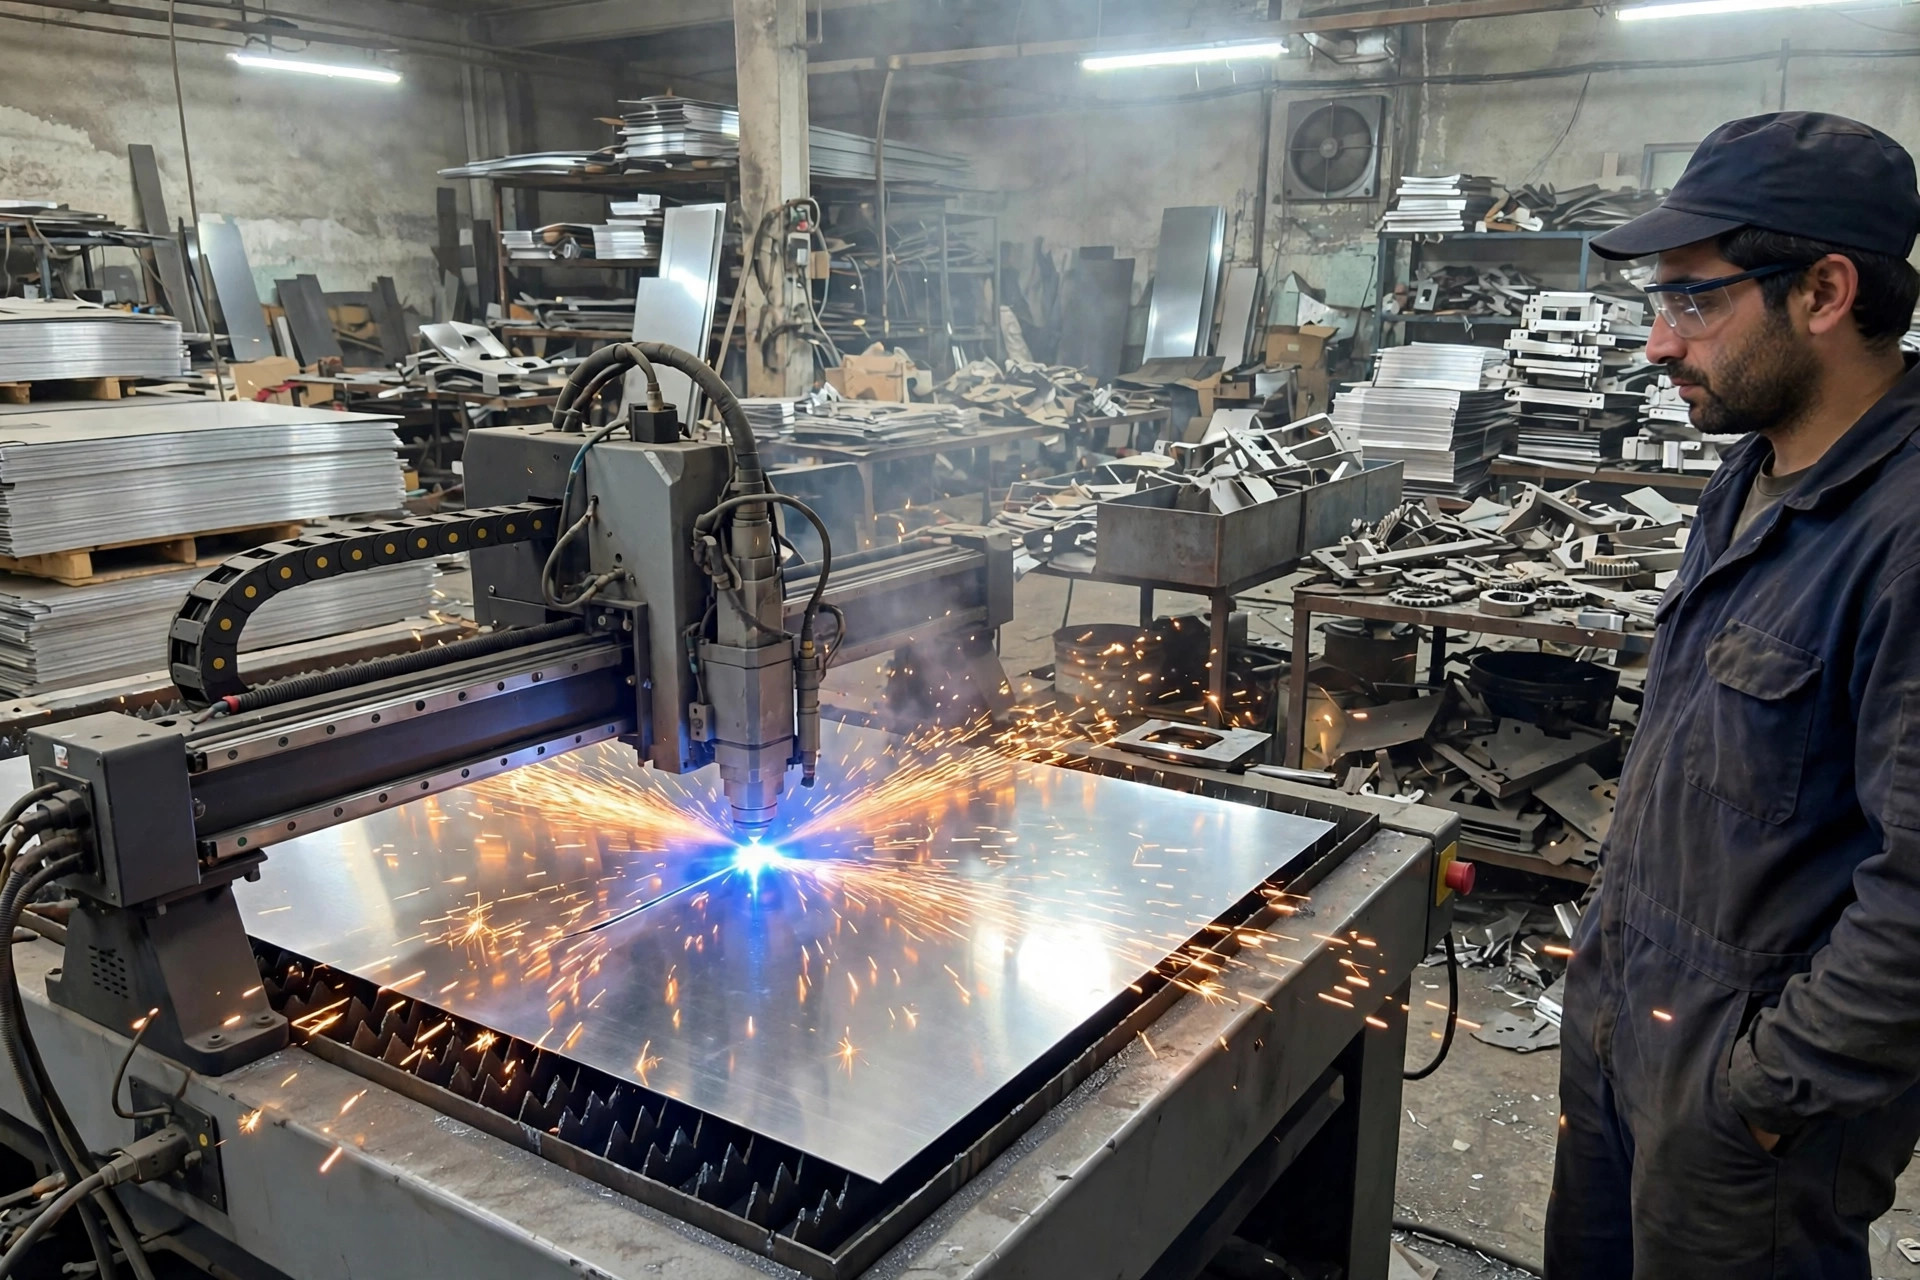
برش لیزر ورق آلومینیوم، سختتر از ورق سیاه و استیل است؛ چون آلومینیوم نور لیزر را بازتاب میکند و گرما را هم خیلی سریع در ورق پخش میکند. با این حال، لیزر فایبر با گاز نیتروژن و تنظیم درست سرعت و توان، آلومینیوم را با لبهای تمیز و بدون پلیسه میبرد. اگر قطعه آلومینیومی دارید و نمیدانید لیزر جواب میدهد یا نه، این مقاله را بخوانید؛ تفاوت آلومینیوم با بقیه ورقها را میگویم و سه نکتهای را که کیفیت برش را تعیین میکند.
۱) چرا آلومینیوم سختتر بریده میشود؟
آلومینیوم، دو ویژگی دارد که کار لیزر را سخت میکند. اول اینکه سطح براق آلومینیوم، بخشی از نور لیزر را برمیگرداند؛ یعنی همه توان لیزر به ورق نمیرسد و دستگاه باید توان بیشتری بگذارد. دوم اینکه آلومینیوم، گرما را خیلی سریع پخش میکند؛ گرمایی که لیزر به یک نقطه میدهد، قبل از اینکه ورق ذوب شود، به اطراف میرود و برش کند میشود. به همین دلیل، برش آلومینیوم نسبت به ورق سیاه هماندازهاش، توان بیشتر و سرعت کمتر میخواهد.
۲) نیتروژن یا هوا؟ گاز درست برای آلومینیوم چیست؟
برای آلومینیوم، نیتروژن بهترین گاز است؛ گاز خنثی است و با آلومینیوم واکنش نمیدهد؛ لبه برش تمیز و روشن درمیآید. اکسیژن برای آلومینیوم اصلاً خوب نیست؛ لبه را سیاه و زبر میکند. هوای فشرده هم پیشنهاد نمیشود؛ هوا اکسیژن دارد و لبه را تیره میکند. خلوص نیتروژن را چک کنید؛ نیتروژن با خلوص کمتر از ۹۹٫۹۵ درصد، لبه آلومینیوم را کدر میکند.
۳) ضخامت آلومینیوم؛ تا کجا با لیزر میشود برید؟
آلومینیوم نازک، از نیم میل تا ۳ میل، با لیزر فایبر معمولی خیلی خوب بریده میشود؛ سرعت بالاست و لبه تمیز درمیآید. از ۳ تا ۸ میل، هنوز با لیزر میشود برید؛ ولی سرعت کمتر میشود و توان بیشتری لازم است. بالای ۱۰ میل، برش آلومینیوم با لیزر سخت و کند میشود؛ لبه زبر میشود و هزینه بالا میرود؛ برای این ضخامتها، واترجت یا فرز گاهی بهتر است. قبل از سفارش، ضخامت دقیق ورق را به کارگاه بگویید؛ توان و سرعت دستگاه، برای هر ضخامت جدا تنظیم میشود.
۴) لبه برش آلومینیوم؛ چرا گاهی زبر یا سیاه درمیآید؟
لبه خوب آلومینیوم، صاف و روشن است و پلیسه ندارد؛ اگر لبه زبر یا سیاه شد، یکی از سه تنظیم اشتباه است. اول، سرعت برش؛ سرعت زیاد، لیزر وقت نمیکند ورق را کامل ذوب کند و لبه ناصاف میشود؛ سرعت خیلی کم هم گرما را به اطراف میبرد و لبه را تیره میکند. دوم، گاز؛ اگر گاز اکسیژن یا هوای مرطوب باشد، لبه سیاه میشود؛ نیتروژن خشک و خالص، لبه را روشن نگه میدارد. سوم، تمرکز پرتو؛ اگر فاصله نازل تا ورق درست نباشد، پرتو پخش میشود و شیار برش پهن و زبر درمیآید.
۵) سه اشتباه رایج در سفارش برش آلومینیوم
اشتباه اول، فرستادن نقشه بدون مشخص کردن جنس است؛ اگر در نقشه ننویسید ورق آلومینیوم است، کارگاه با تنظیم ورق سیاه میبرد و لبه خراب میشود؛ جنس و ضخامت را روی نقشه بنویسید. اشتباه دوم، نادیده گرفتن جهت بافت ورق است؛ آلومینیوم نوردشده، در یک جهت راحتتر خم میشود؛ اگر قطعه بعداً خم میخورد، جهت خم را در نقشه مشخص کنید. اشتباه سوم، انتخاب آلیاژ نامناسب است؛ آلیاژ ۵۰۵۲ برای خمکاری خوب است و آلیاژ ۶۰۶۱ برای قطعههای ماشینی؛ اگر آلیاژ را اشتباه بگیرید، قطعه در خم یا جوش ترک میخورد؛ قبل از خرید ورق، کاربرد قطعه را به تامینکننده بگویید.
برای مقایسه، این جدول را ببینید:
ورق سیاه ← نور را جذب میکند ← اکسیژن یا نیتروژن ← سریع و ارزان
ورق استیل ← بازتاب کم ← نیتروژن ← لبه براق و تمیز
ورق آلومینیوم نازک ← بازتاب زیاد ← نیتروژن خالص ← سرعت بالا، لبه تمیز
ورق آلومینیوم ضخیم ← گرما پخش میشود ← نیتروژن با توان بالا ← کندتر و گرانتر
سوالات پرتکرار
۱. برش لیزر آلومینیوم شدنی است؟ بله؛ لیزر فایبر با نیتروژن، آلومینیوم تا حدود ۸ میل را با لبه تمیز میبرد.
۲. چرا لبه آلومینیوم سیاه درمیآید؟ معمولاً گاز اشتباه است؛ اکسیژن یا هوای مرطوب، لبه را سیاه میکند.
۳. چه گازی برای برش آلومینیوم بهتر است؟ نیتروژن با خلوص بالای ۹۹٫۹۵ درصد؛ اکسیژن و هوای فشرده خوب نیستند.
۴. آلومینیوم ضخیم را با لیزر ببریم یا واترجت؟ تا حدود ۸ میل لیزر خوب است؛ بالای ۱۰ میل، واترجت یا فرز گاهی بهتر است.
۵. در سفارش برش آلومینیوم چه چیزی را باید بگوییم؟ جنس و آلیاژ ورق، ضخامت دقیق و اینکه قطعه بعداً خم یا جوش میخورد یا نه.
برش لیزر آلومینیوم، سختتر از ورق سیاه است؛ ولی غیرممکن نیست. جنس و آلیاژ را درست بگویید و نیتروژن خالص بخواهید؛ همین دو کار، لبه آلومینیوم را تمیز نگه میدارد.
راههای ارتباط و ثبت سفارش: تلفن، واتساپ و تلگرام 09101010615 | اینستاگرام: @koroshahmadzade.ir | وبسایت: koroshahmadzade.ir
برش لیزر لوله و پروفیل؛ چرا لوله را با لیزر ببریم؟
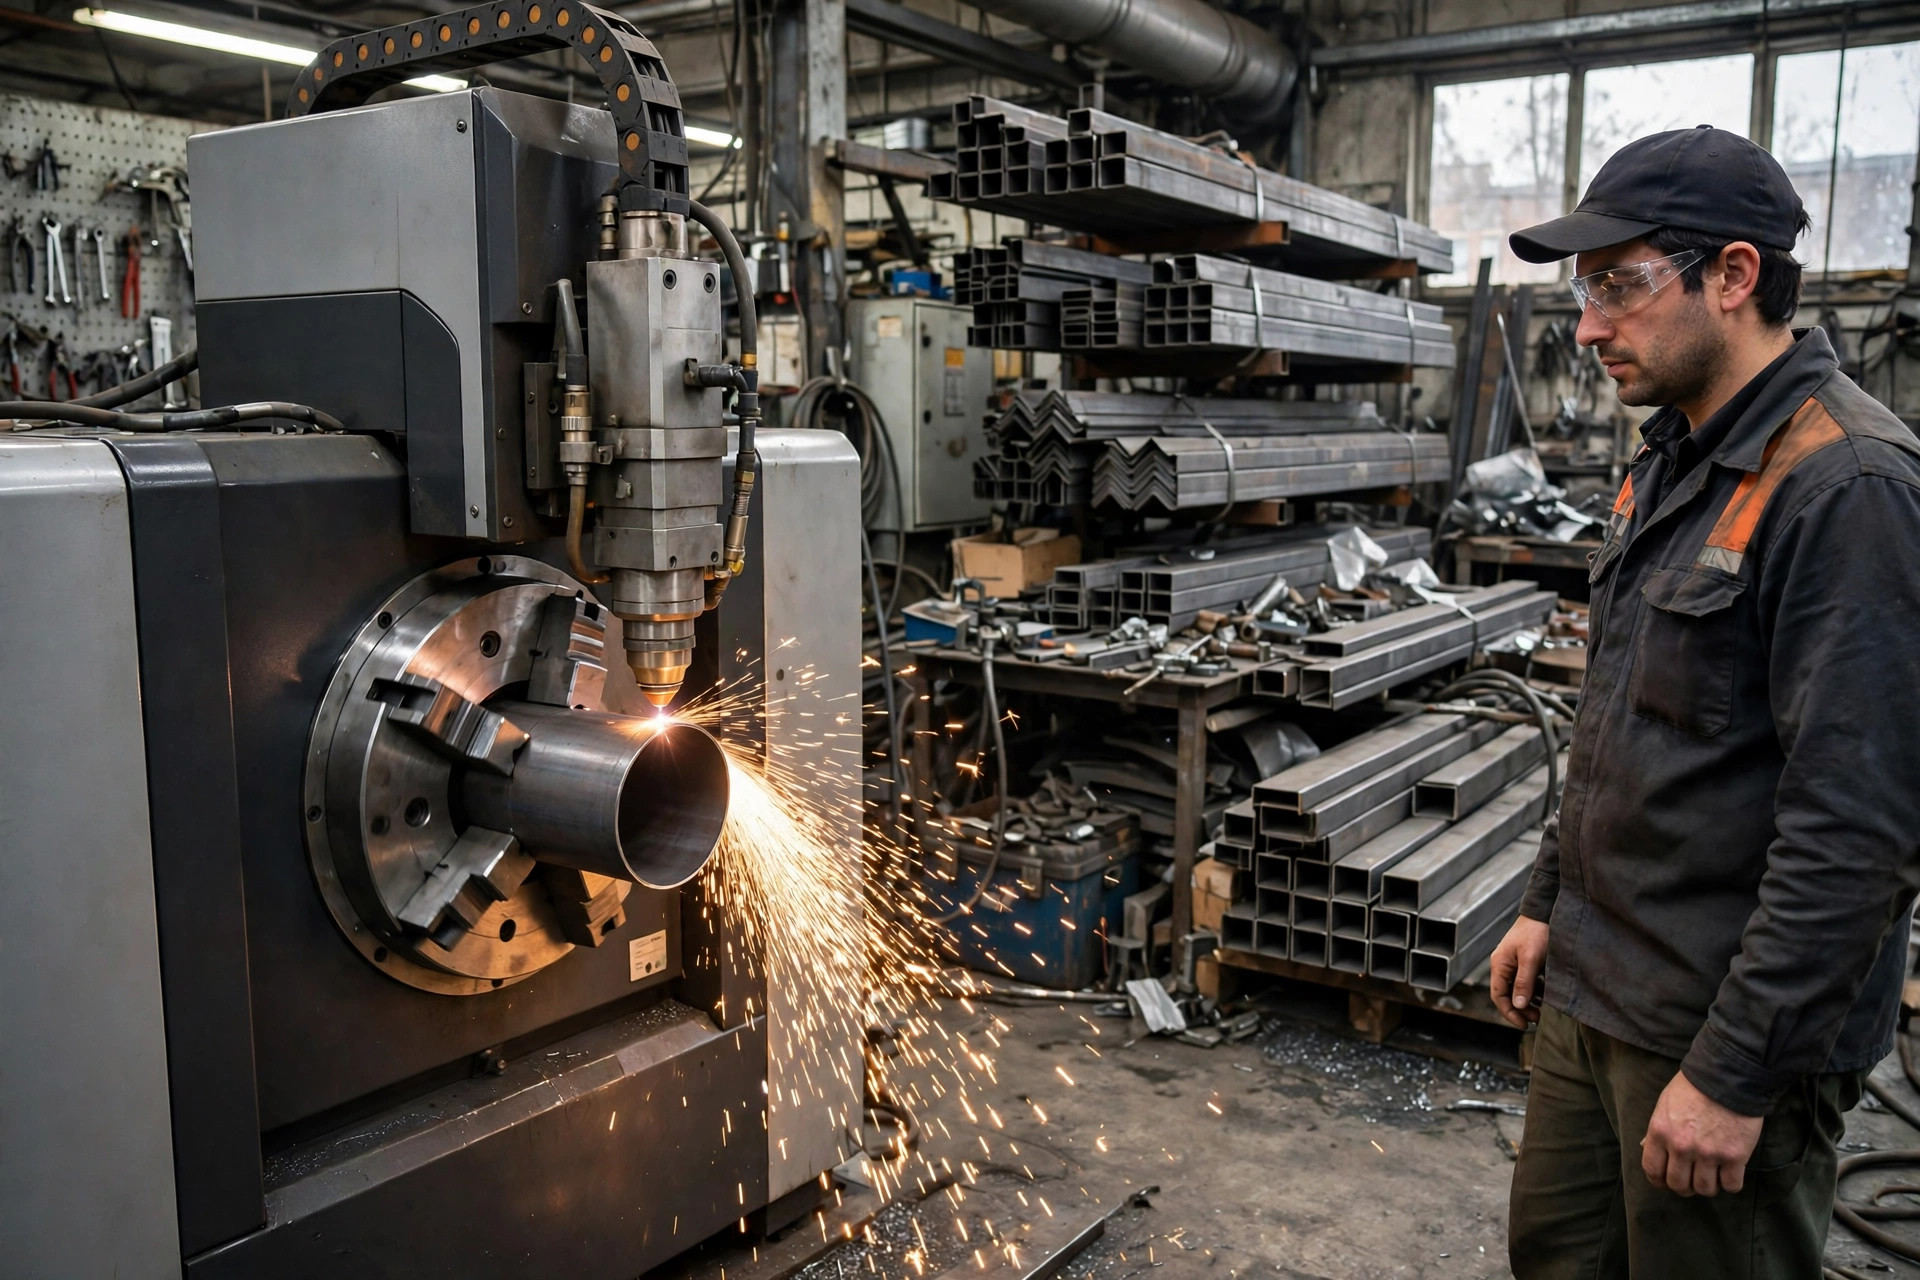
برش لیزر لوله و پروفیل، یعنی لوله گرد یا چهارگوش را بدون اره و سنگ، با دقت دهم میلیمتر برش بزنید و سوراخ و شیار هم روی همان لوله دربیاورید. برای سازه، نرده، میز و اسکلت فلزی، برش لیزر لوله هم سریعتر است و هم قطعهها دقیق سر هم میشوند؛ جوش اضافه و سنگکاری کمتر میشود. اگر لوله را هنوز با اره و فرز میبرید، این مقاله را بخوانید؛ شاید وقت و هزینهتان نصف شود.
۱) برش لیزر لوله چطور کار میکند؟
دستگاه لیزر لوله، لوله را روی یک محور چرخان میگذارد و همزمان میچرخاند و سر برش را جلو و عقب میبرد. پرتو لیزر، دیواره لوله را ذوب میکند و گاز کمکی، مواد ذوبشده را بیرون میراند؛ مثل برش ورق، ولی روی سطح گرد. تفاوت اصلی اینجاست: لوله هم میچرخد و هم حرکت میکند؛ پس طرح برش، روی سطح استوانهای پیاده میشود و سوراخ و شیار، دقیق سر جایشان درمیآیند.
۲) چه لولههایی را میشود با لیزر برید؟
لوله گرد، لوله چهارگوش، پروفیل مستطیل و نبشی، همه با لیزر بریده میشوند. جنس هم مهم نیست؛ لوله سیاه، استیل و آلومینیوم، هر سه با لیزر فایبر بریده میشوند. قطر لوله، از حدود ۲۰ میلیمتر تا ۳۰۰ میلیمتر و ضخامت دیواره، تا حدود ۱۲ میل، با لیزرهای معمولی کارگاهی بریده میشود. لوله خیلی نازک، زیر یک میل، موقع برش تاب برمیدارد و لوله خیلی ضخیم، لبهاش زبر میشود؛ پس ضخامت را قبل از سفارش، با کارگاه چک کنید.
۳) برش لیزر لوله چه برتری نسبت به اره و فرز دارد؟
اره، فقط یک برش مستقیم میزند؛ سوراخ و شیار را باید جدا با دریل و فرز دربیاورید و هر مرحله، خطای خودش را دارد. لیزر، برش و سوراخ و شیار را در یک مرحله میزند؛ پس قطعهها دقیق سر هم میشوند و جوشکاری، راحتتر میشود. سرعت هم فرق میکند؛ برای یک نرده با دهها سوراخ، لیزر چند برابر سریعتر است. یک برتری دیگر: لبه برش لیزر، تمیز است و پلیسه ندارد؛ قطعه، بدون سنگکاری، آماده جوش و رنگ است.
۴) هزینه برش لیزر لوله چطور حساب میشود؟
هزینه، معمولاً بر اساس طول برش و تعداد سوراخ حساب میشود، نه وزن لوله. هرچه طرح سادهتر باشد، قیمت پایینتر است؛ سوراخ زیاد و شیار پیچیده، زمان برش را بالا میبرد. یک نکته مهم: اگر نقشه را درست بفرستید، هزینه کم میشود؛ فایل DXF تمیز، بدون خط اضافه، یعنی دستگاه بدون توقف کار میکند. قبل از سفارش، تعداد قطعه را هم بگویید؛ تیراژ بالا، قیمت هر قطعه را پایین میآورد.
۵) سه اشتباه رایج در سفارش برش لوله
اشتباه اول، ندادن تلرانس است؛ اگر نگویید قطعه چقدر دقیق باشد، کارگاه با تلرانس معمولی میبرد و قطعه در مونتاژ، جا نمیخورد. اشتباه دوم، فراموش کردن خم و جوش است؛ لولهای که بعداً خم میشود، باید جای خم را در نقشه مشخص کنید. اشتباه سوم، انتخاب لوله نامناسب است؛ لوله جوشدار با درز جوش ضخیم، موقع برش لیزر، لبه را ناصاف میکند؛ برای کار دقیق، لوله بدون درز یا با درز نازک بگیرید.
برای مقایسه، این جدول را ببینید:
اره و فرز ← برش مستقیم فقط ← سوراخ جدا با دریل ← ارزان برای یکی دو قطعه
برش لیزر لوله ← برش + سوراخ + شیار در یک مرحله ← دقت بالا ← بهتر برای تیراژ و طرح پیچیده
پلاسما ← برش سریع لوله ضخیم ← لبه زبر ← برای کارهای ضخیم و کمدقت
اره نواری ← برش تمیز ولی کند ← بدون سوراخ ← برای برش ساده تکی
سوالات پرتکرار
۱. برش لیزر لوله چقدر دقیق است؟ معمولاً تا دهم میلیمتر؛ برای مونتاژ سازه و نرده، کاملاً کافی است.
۲. چه قطر لولهای را میشود با لیزر برید؟ از حدود ۲۰ تا ۳۰۰ میلیمتر؛ قطر دقیق را با کارگاه چک کنید.
۳. سوراخ روی لوله را هم لیزر میزند؟ بله؛ سوراخ و شیار و برش زاویهدار، همه در یک مرحله انجام میشود.
۴. برش لیزر لوله برای چند قطعه بهصرفه است؟ برای تیراژ بالا و طرحهای سوراخدار، خیلی بهصرفه است؛ برای یکی دو برش ساده، اره ارزانتر است.
۵. لوله استیل را هم میشود با لیزر برید؟ بله؛ با نیتروژن، لبه استیل براق و تمیز درمیآید.
برش لیزر لوله، فقط یک برش سریعتر نیست؛ یک مرحله کمتر، یک خطا کمتر و یک جوش کمتر است. نقشه درست بفرستید، تلرانس را بگویید و لوله مناسب بگیرید؛ بقیهاش با لیزر است.
راههای ارتباط و ثبت سفارش: تلفن، واتساپ و تلگرام 09101010615 | اینستاگرام: @koroshahmadzade.ir | وبسایت: koroshahmadzade.ir
گاز برش لیزر فایبر؛ نیتروژن، اکسیژن یا هوا؟ کدام را انتخاب کنیم؟

گاز کمکی در برش لیزر فایبر، تعیین میکند لبه برش تمیز و براق دربیاید یا سوخته و زبر. برای ورق استیل و آلومینیوم، نیتروژن بهترین انتخاب است؛ برای ورق سیاه ضخیم، اکسیژن سریعتر و ارزانتر کار میکند و هوای فشرده، گزینه اقتصادی برای کارهای معمولی است. انتخاب گاز اشتباه، هم کیفیت لبه را خراب میکند و هم هزینه برش را بالا میبرد.
۱) گاز کمکی در برش لیزر چه کار میکند؟
پرتو لیزر، ورق را ذوب میکند؛ ولی مواد ذوبشده، خودشان از شیار بیرون نمیروند. گاز کمکی با فشار زیاد از نازل بیرون میآید و مواد ذوبشده را از شیار برش بیرون میراند؛ به این کار میگویند پاکسازی شیار. گاز دومین کارش هم خنک کردن لبه برش است؛ لبهای که داغ بماند، اکسید میشود و زبر درمیآید. پس گاز فقط یک «باد» نیست؛ نصف کیفیت برش، به گاز بستگی دارد.
۲) نیتروژن؛ برای چه ورقی و چه وقتی؟
نیتروژن، گاز خنثی است؛ یعنی با فلز واکنش نمیدهد و لبه برش را اکسید نمیکند. برای ورق استیل، نتیجهاش لبهای براق و تمیز است که بدون پرداخت، آماده جوشکاری و رنگ است. برای آلومینیوم هم نیتروژن بهترین انتخاب است؛ چون اکسیژن، لبه آلومینیوم را سیاه میکند. برای ورق سیاه نازک هم نیتروژن خوب است؛ اگر قطعه قرار است بعداً رنگ یا گالوانیزه شود، لبه بدون اکسید بهتر میچسبد. تنها ایراد نیتروژن، قیمتش است؛ مصرف نیتروژن خالص از اکسیژن و هوا گرانتر است و برای ورقهای خیلی ضخیم، سرعت برش را هم پایین میآورد.
۳) اکسیژن؛ برای چه ورقی و چه وقتی؟
اکسیژن برعکس نیتروژن عمل میکند؛ با آهن واکنش میدهد و خودش هم به ذوب شدن ورق کمک میکند. برای ورق سیاه ضخیم، از ۶ میل به بالا، اکسیژن سریعترین و ارزانترین انتخاب است؛ سرعت برش با اکسیژن، تا دو برابر نیتروژن میشود. ولی لبه برش با اکسیژن، یک لایه اکسید دارد؛ برای قطعههایی که بعداً جوش میخورند یا رنگ میشوند، این لایه را باید سنگ بزنید. برای استیل و آلومینیوم، اکسیژن اصلاً خوب نیست؛ لبه را سیاه و زبر میکند و کیفیت را پایین میآورد.
۴) هوای فشرده؛ ارزان ولی با محدودیت
هوای فشرده، ارزانترین گاز است؛ چون از کمپرسور کارگاه میآید و خرید کپسول نمیخواهد. برای ورق سیاه نازک تا حدود ۳ میل و کارهای معمولی که کیفیت لبه خیلی حساس نیست، جواب میدهد. ولی هوا، اکسیژن هم دارد؛ پس لبه کمی اکسید میشود و برای استیل، رنگ لبه تیره میشود. یک نکته مهم: هوای کمپرسور باید خشک و تمیز باشد؛ رطوبت و روغن کمپرسور، لنز دستگاه را کثیف میکند و دقت برش را پایین میآورد. پس اگر از هوا استفاده میکنید، خشککن و فیلتر کمپرسور را مرتب چک کنید.
۵) سه اشتباه رایج درباره گاز برش
اشتباه اول، استفاده از یک گاز برای همه ورقها است؛ گازی که برای ورق سیاه ضخیم خوب است، لبه استیل را خراب میکند. اشتباه دوم، فشار گاز اشتباه است؛ فشار کم، مواد ذوبشده را از شیار بیرون نمیراند و لبه زبر میشود و فشار زیاد، ورق نازک را تکان میدهد. اشتباه سوم، خلوص نیتروژن پایین است؛ نیتروژن با خلوص کمتر از ۹۹٫۹۵ درصد، لبه استیل را زرد میکند. خلوص گاز را از تامینکننده بپرسید، نه فقط قیمتش را.
برای مقایسه، این جدول را ببینید:
نیتروژن ← استیل و آلومینیوم ← لبه براق و تمیز ← گرانتر ولی باکیفیت
اکسیژن ← ورق سیاه ضخیم ← لبه اکسیدی، نیاز به سنگ ← سریع و ارزان
هوای فشرده ← ورق سیاه نازک ← لبه کمی تیره ← ارزانترین گزینه
نیتروژن ← ورق سیاه نازک برای رنگ ← لبه بدون اکسید ← رنگ بهتر میچسبد
سوالات پرتکرار
۱. برای برش استیل چه گازی بهتر است؟ نیتروژن؛ لبه براق و بدون اکسید میدهد و قطعه بدون پرداخت آماده جوش و رنگ است.
۲. چرا با اکسیژن، ورق ضخیم سریعتر بریده میشود؟ چون اکسیژن با آهن واکنش میدهد و خودش به ذوب ورق کمک میکند؛ سرعت تا دو برابر میشود.
۳. هوای فشرده برای برش لیزر خوب است؟ برای ورق سیاه نازک و کار معمولی بله؛ ولی برای استیل نه و هوا باید خشک و بدون روغن باشد.
۴. فشار گاز روی کیفیت برش اثر دارد؟ بله؛ فشار کم، لبه را زبر میکند و فشار زیاد، ورق نازک را تکان میدهد؛ فشار را برای هر ضخامت جدا تنظیم کنید.
۵. خلوص نیتروژن چقدر مهم است؟ خیلی؛ نیتروژن زیر ۹۹٫۹۵ درصد، لبه استیل را زرد میکند؛ خلوص را از تامینکننده بپرسید.
گاز برش، هزینه پنهان برش لیزر نیست؛ نصف کیفیت برش است. جنس و ضخامت ورق را بدانید، گاز درست را انتخاب کنید و فشار و خلوص را چک کنید؛ همین سه کار، لبه برش را تمیز نگه میدارد.
راههای ارتباط و ثبت سفارش: تلفن، واتساپ و تلگرام 09101010615 | اینستاگرام: @koroshahmadzade.ir | وبسایت: koroshahmadzade.ir